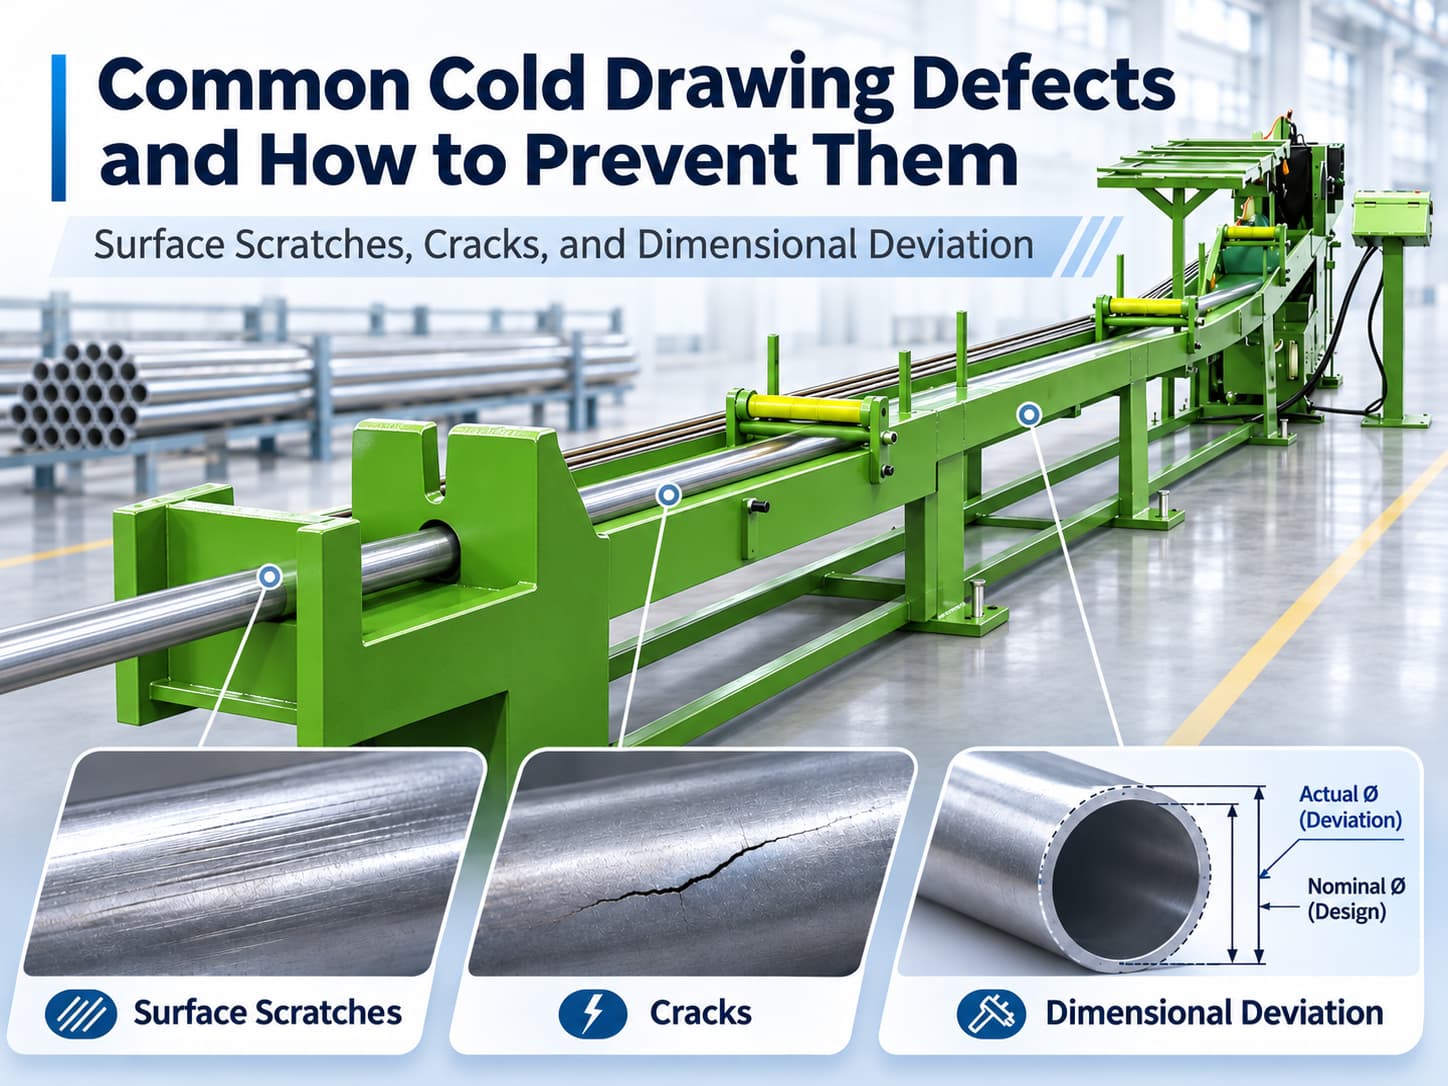
表面刮傷、裂紋與尺寸偏差,是冷抽加工中常見的缺陷。這些問題可能源自抽模磨損、潤滑不足、單道次減面率過大,或來料品質不一致。
這些缺陷會影響表面光潔度、尺寸精度與材料完整性,進而可能提高不良率與生產成本。
為預防冷抽缺陷,製造商應先辨識缺陷型態、檢查相關製程條件,並在繼續生產前排除根本原因。
本文將說明三種常見冷抽缺陷的成因、實用的排除方法,以及合適的加工設備如何協助維持穩定的生產品質。
1. 常見冷抽缺陷總覽
冷抽缺陷通常可透過目視檢查、尺寸量測與材料檢測加以辨識。下表整理三種常見問題,以及製造商應優先調查的因素。
| 缺陷 | 典型症狀 | 主要成因 |
|---|---|---|
| 表面刮傷 | 縱向痕跡、溝槽、表面拉傷 | 潤滑不良、模具損傷、異物污染 |
| 裂紋 | 表面裂開、內部裂紋 | 減面率過大、延展性不足、材料缺陷 |
| 尺寸偏差 | 外徑變化、橢圓度、壁厚不均 | 模具磨損、對心偏差、來料差異 |
不同缺陷可能有共同的影響因素。不過,在確認最可能的原因之前,製造商應避免同時調整多項製程參數。
2. 表面刮傷:成因為何?如何預防?
表面刮傷通常呈現為沿抽伸方向的線痕或溝槽,可能影響產品外觀,並在後續的機械加工、塗裝或表面處理時造成問題。
常見成因
潤滑不良
潤滑不足或不均勻會增加工件與抽模之間的摩擦,可能造成表面拉傷。
抽模損傷
抽模表面若有刮痕或磨損,可能在抽伸材料上反覆留下痕跡。
材料污染
氧化皮、金屬碎屑或其他異物可能卡在材料與模具之間,於抽伸過程中損傷表面。
如何預防表面刮傷
- 檢查潤滑劑的覆蓋程度、適用性與清潔度。
- 檢查抽模是否有拉傷、磨損或表面損傷。
- 抽伸前先清潔來料。
- 檢查導料裝置與搬運設備是否造成接觸損傷。
3. 裂紋:冷抽過程中為何會產生?
當材料無法承受加工過程中施加的變形或應力時,就會產生裂紋。依材料與抽伸條件不同,裂紋可能出現在表面或內部。
與表層刮傷不同,裂紋可能損及材料完整性,導致產品被判定不良。
常見成因
單道次減面率過大
截面減縮量過大,可能使抽伸應力超出材料可承受的變形能力,提高裂紋風險。
材料延展性不足
冷加工會提高許多金屬的硬度,並降低其剩餘延展性。若變形在多道次中持續累積,再進行抽伸可能導致破裂。
模具幾何或材料狀態不適當
模具幾何設計不當,可能造成不利的材料流動與應力分布;材料原有的缺陷也可能在抽伸時發展為明顯裂紋。
如何預防裂紋
- 依材料與目標尺寸,訂定合適的減面率排程。
- 檢查來料是否有摺疊、裂紋及其他缺陷。
- 確認模具幾何符合抽伸需求。
- 若材料的加工硬化特性需要,可考慮進行中間退火。
- 抽伸力異常升高時,應先查明原因再繼續生產。
單道次減面率如何計算?
斷面減縮率的計算公式如下:
- A0:原始截面積
- Af:最終截面積
- R:斷面減縮百分比
進行管材抽伸時,計算金屬截面積須同時考量外徑與內徑尺寸。
4. 尺寸偏差:抽伸精度為何不穩定?
當成品的外徑、截面幾何或壁厚未達規定公差時,即為尺寸偏差。
對於用於機械加工、組裝及工業零組件的精密棒材與管材而言,這點尤其重要。
常見成因
模具磨損
抽模磨損可能逐漸改變有效成形尺寸,導致生產過程中出現尺寸變化。
工具對心偏差
抽模、送料方向與內模之間若對心不良,可能造成變形不均或管材壁厚不一致。
來料不一致
即使機台設定未變,初始材料的尺寸、幾何或材質差異仍可能影響成品。
如何提升尺寸精度
- 檢查抽模並確認其尺寸。
- 維持模具與送料軸線的正確對心。
- 抽伸前量測來料尺寸。
- 監控抽伸條件,並調查異常變化。
- 依規定的生產間隔量測成品尺寸。
進行管材抽伸時,僅檢查外徑並不足夠;壁厚、橢圓度及其他規定的幾何公差也可能需要檢驗。
尺寸精度與直線度相同嗎?
不相同。尺寸精度描述的是截面的尺寸與幾何形狀,而直線度描述的是相對於直線縱軸的偏差。
產品即使符合外徑公差,仍可能需要後段矯直。
若想深入了解抽伸、退火與矯直條件之間的交互影響,請閱讀:管材在退火與矯直後,為什麼又彎了?
5. 冷抽問題排查清單
生產中出現缺陷時,第一步是辨識其型態,並判斷應檢查哪一項製程條件。
以下清單可協助操作人員排定排查優先順序,避免不必要的設備調整。
| 觀察到的問題 | 優先檢查項目 | 建議措施 |
|---|---|---|
| 連續縱向刮傷 | 模具表面 | 檢查是否有拉傷或損傷 |
| 隨機表面痕跡 | 潤滑與材料清潔度 | 清除污染物並檢查接觸點 |
| 抽伸後出現裂紋 | 減面率排程與材料狀態 | 檢討單道次減面率與延展性 |
| 反覆出現表面裂開 | 來料 | 檢查是否有原有缺陷 |
| 外徑逐漸變化 | 模具磨損 | 量測並檢查模具尺寸 |
| 管材壁厚不均 | 工具對心與來料管材幾何 | 檢查模具、芯棒與初始尺寸 |
| 批次間尺寸不一致 | 來料與製程紀錄 | 比對材料規格與抽伸參數 |
應記錄哪些生產數據?
針對反覆發生的缺陷,製造商應記錄:
- 材料等級與來料尺寸
- 模具編號與狀態
- 單道次減面率
- 潤滑條件
- 抽伸速度與可取得的抽伸力數據
- 檢驗結果與缺陷位置
記錄這些資訊,有助於製造商區分單一的材料問題與反覆發生的模具或製程問題。
6. 合適的設備如何提升冷抽品質?
合適的冷抽設備有助於穩定送料、控制抽伸條件,並實現可重複的生產。
不過,設備選擇應依據材料特性、尺寸要求、減面需求與產量而定。
金屬冷伸拉機
賀聯的金屬冷伸拉機專為金屬棒材、管材與線材加工而設計。
產品系列涵蓋棒材冷抽機與管材抽伸機,並提供多種抽伸配置,以符合不同的生產需求。
選用合適的抽伸機可提供所需的抽伸能力,但尺寸精度與表面品質仍取決於合適的模具、潤滑與來料。
自動金屬冷伸拉機
針對需要較高產量的製造商,賀聯提供自動金屬冷伸拉機。
HS 系列透過 PLC 自動化控制,整合上料、送料、油壓推頭、抽伸與出料作業。
這類系統特別適用於圓形、方形與六角形斷面的棒材抽伸應用。
自動化有助於減少重複性的人工搬運並提升生產一致性,但無法單獨消除因模具或材料條件不當所造成的缺陷。
多輪臥式矯直機
冷抽後,部分產品可能需要矯直,才能符合最終的直線度要求。
賀聯的多輪臥式矯直機可為合適的管材、棒材與線材提供後段矯正。
矯直應視為獨立的精整工序,而非用來解決表面刮傷、裂紋或截面尺寸超差的方法。
該考慮哪些設備?
選擇設備前,製造商應確認材料等級、初始與最終尺寸、所需公差、產能及後段加工需求。
7. 常見問題
降低抽伸速度能預防冷抽缺陷嗎?
不一定。在某些摩擦、潤滑或溫度條件下,降低抽伸速度或許有幫助,但無法修正受損的模具、不當的減面率排程,或材料本身既有的缺陷。調整速度前,應先找出根本原因。
何時應更換抽模?
當反覆出現表面痕跡、抽伸力異常變化或尺寸漂移時,就應檢查抽模。是否更換或修整,取決於磨損程度、模具狀態,以及是否仍能符合要求的生產公差。
與賀聯工業一起提升冷抽品質
預防冷抽缺陷,需要合適的模具、穩定的製程控制,以及與材料和生產需求相匹配的設備。
賀聯工業提供金屬冷伸拉機、自動金屬冷伸拉機與多輪臥式矯直機,適用於各類金屬加工應用。
無論您正在規劃新產線或改善現有的冷抽製程,我們的團隊都能依據材料規格、加工條件與產能,協助評估您的設備需求。
探索我們的設備 聯絡賀聯