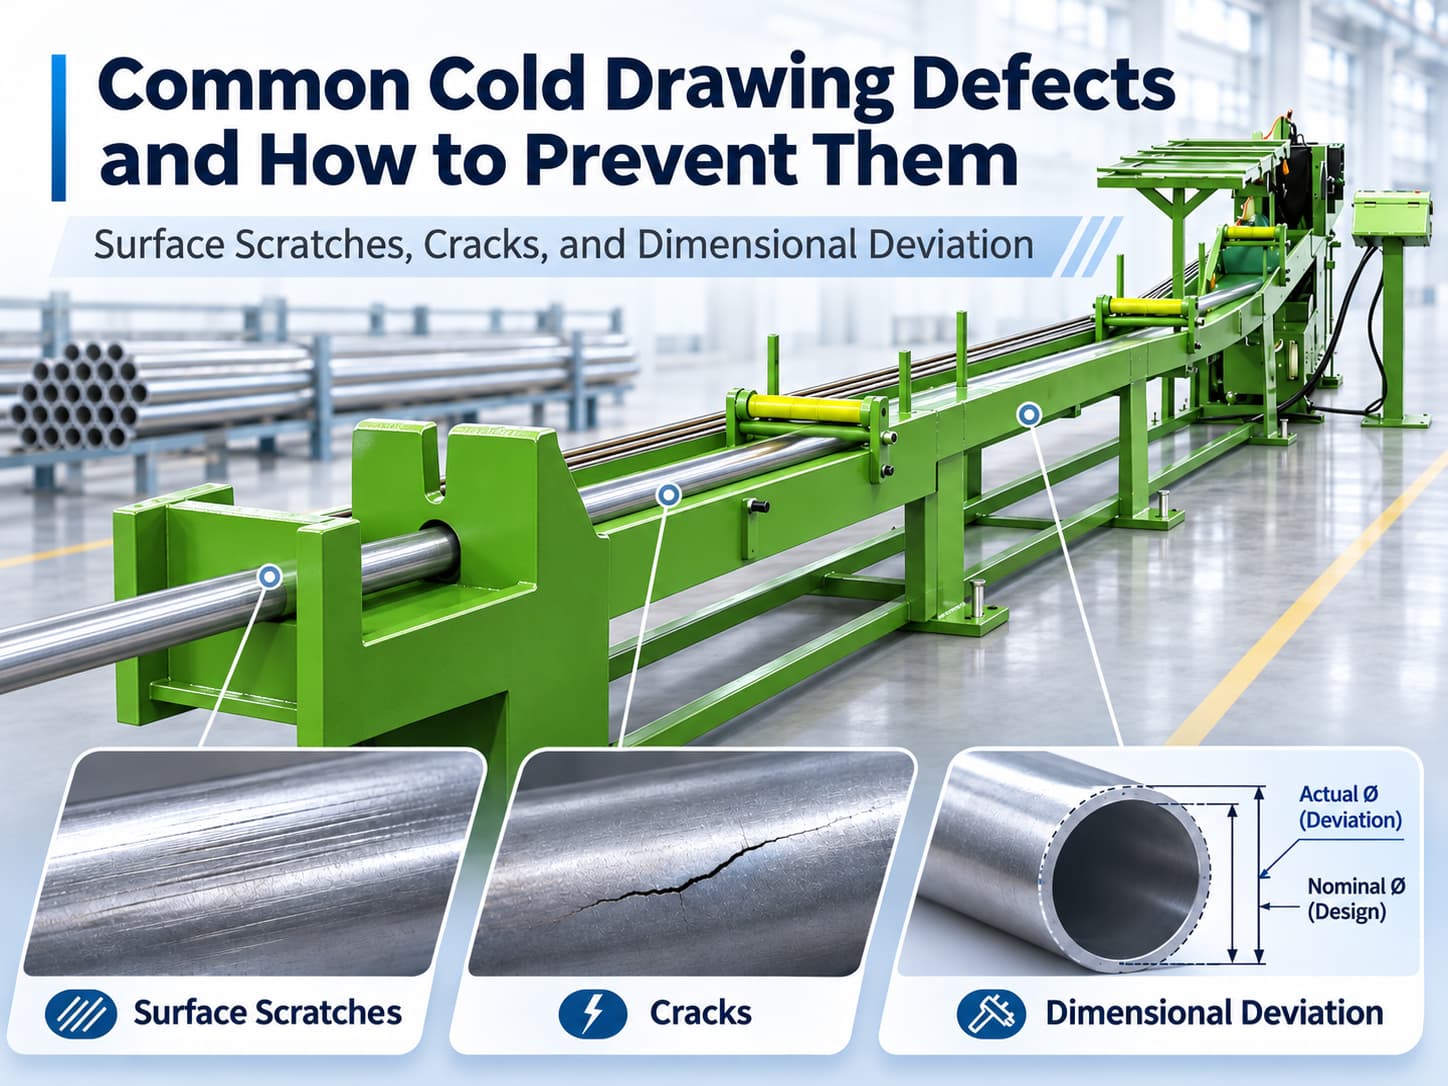
表面の傷、割れ、寸法のばらつきは、冷間引抜加工でよく見られる欠陥です。これらは、引抜ダイスの摩耗、潤滑不足、1パスあたりの過大な減面率、または素材品質のばらつきによって発生することがあります。
こうした欠陥は表面仕上げ、寸法精度、材料の健全性に影響し、不良率や生産コストの増加につながる可能性があります。
冷間引抜の欠陥を防ぐには、欠陥のパターンを特定し、関連する工程条件を確認したうえで、生産を続ける前に根本原因を是正する必要があります。
本記事では、代表的な3つの冷間引抜欠陥の原因、実践的なトラブルシューティング方法、そして適切な加工設備が安定した生産品質をどのように支えるかを解説します。
1. 冷間引抜の代表的な欠陥の概要
冷間引抜の欠陥は、一般に目視検査、寸法測定、材料試験によって特定できます。下表は、代表的な3つの問題と、まず調査すべき要因をまとめたものです。
| 欠陥 | 主な症状 | 主な原因 |
|---|---|---|
| 表面の傷 | 長手方向の線状痕、溝、かじり | 潤滑不良、ダイスの損傷、異物の混入 |
| 割れ | 表面割れ、内部割れ | 過大な減面率、延性不足、素材欠陥 |
| 寸法のばらつき | 外径の変動、楕円度、肉厚の不均一 | ダイスの摩耗、芯ずれ、素材のばらつき |
異なる欠陥でも共通の要因を持つことがあります。ただし、最も可能性の高い原因を特定する前に、複数の工程パラメータを同時に変更することは避けるべきです。
2. 表面の傷:原因は何か、どう防ぐか?
表面の傷は通常、引抜方向に沿った線や溝として現れます。製品の外観に影響するほか、後工程の機械加工、コーティング、仕上げで問題を引き起こすことがあります。
主な原因
潤滑不良
潤滑が不十分または不均一だと、ワークと引抜ダイスの間の摩擦が増え、表面のかじりを引き起こすことがあります。
引抜ダイスの損傷
ダイス表面に傷や摩耗があると、引抜材に同じ痕が繰り返し転写されることがあります。
素材の汚れ・異物
スケール、金属粉、その他の異物が素材とダイスの間に挟まり、引抜中に表面を傷つけることがあります。
表面の傷を防ぐには
- 潤滑剤の塗布状態、適合性、清浄度を確認する。
- 引抜ダイスにかじり、摩耗、表面損傷がないか点検する。
- 引抜前に素材を清掃する。
- 材料ガイドや搬送設備による接触傷がないか確認する。
3. 割れ:冷間引抜中になぜ発生するのか?
割れは、加工中に加わる変形や応力に素材が耐えられない場合に発生します。素材や引抜条件によって、表面または内部に生じることがあります。
表面的な傷とは異なり、割れは材料の健全性を損ない、製品の不合格につながる可能性があります。
主な原因
1パスあたりの過大な減面率
断面の減少量が大きすぎると、引抜応力が素材の変形能力を超え、割れのリスクが高まります。
素材の延性不足
冷間加工は多くの金属の硬さを高め、残存延性を低下させます。複数パスで変形が蓄積すると、さらなる引抜で破断する可能性があります。
不適切なダイス形状または素材状態
ダイス形状が適切でないと、材料の流れや応力分布が不利になります。また、素材に元々ある欠陥が引抜中に目に見える割れへと進展することもあります。
割れを防ぐには
- 素材と目標寸法に合った減面スケジュールを設定する。
- 素材にかぶり、割れ、その他の欠陥がないか検査する。
- ダイス形状が引抜条件に適合しているか確認する。
- 素材の加工硬化特性に応じて、中間焼なましを検討する。
- 引抜力の異常な上昇は、生産を続ける前に原因を調査する。
1パスあたりの減面率はどう計算するか?
減面率は次の式で計算します:
- A0:元の断面積
- Af:最終断面積
- R:減面率(%)
管の引抜では、金属部分の断面積を計算する際に外径と内径の両方を考慮する必要があります。
4. 寸法のばらつき:引抜精度が安定しない原因は?
寸法のばらつきとは、仕上がった製品が外径、断面形状、または肉厚の規定公差を満たさない状態を指します。
これは、機械加工、組立、産業用部品に使用される精密な棒材や管材において特に重要です。
主な原因
ダイスの摩耗
引抜ダイスの摩耗により有効な成形寸法が徐々に変化し、生産中に寸法の変動が生じることがあります。
工具の芯ずれ
引抜ダイス、送り方向、内部工具の間に芯ずれがあると、不均一な変形や管の肉厚のばらつきが生じることがあります。
素材のばらつき
機械の設定が変わらなくても、素材の初期寸法、形状、特性のばらつきが最終製品に影響することがあります。
寸法精度を高めるには
- 引抜ダイスを点検し、寸法を確認する。
- ダイスと送り軸の適切な芯合わせを維持する。
- 引抜前に素材の寸法を測定する。
- 引抜条件を監視し、異常な変化を調査する。
- 所定の生産間隔で仕上がり寸法を測定する。
管の引抜では、外径だけでは不十分です。肉厚、楕円度、その他の規定された幾何公差の検査も必要になる場合があります。
寸法精度と真直度は同じか?
いいえ。寸法精度は断面のサイズと形状を表し、真直度は長手方向の直線軸からのずれを表します。
外径公差を満たしていても、後工程での矯正が必要になる場合があります。
引抜、焼なまし、矯正の条件がどのように相互に影響するかについては、こちらをご覧ください:焼きなましと矯正を行った後、なぜチューブは再び曲がってしまうのか?
5. 冷間引抜トラブルシューティング・チェックリスト
生産中に欠陥が発生した場合、まずそのパターンを特定し、どの工程条件を点検すべきかを判断します。
以下のチェックリストは、不要な設備調整を避けつつ、オペレーターがトラブルシューティングの優先順位を決めるのに役立ちます。
| 発生している問題 | 最初の点検項目 | 推奨される対応 |
|---|---|---|
| 連続した長手方向の傷 | ダイス表面 | かじりや損傷の有無を確認 |
| ランダムな表面痕 | 潤滑と素材の清浄度 | 異物を除去し、接触箇所を点検 |
| 引抜後の割れ | 減面スケジュールと素材状態 | 1パスあたりの減面率と延性を見直す |
| 繰り返し発生する表面割れ | 素材 | 既存の欠陥がないか検査 |
| 外径の緩やかな変動 | ダイスの摩耗 | ダイス寸法を測定・点検 |
| 管の肉厚の不均一 | 工具の芯合わせと素材管の形状 | ダイス、マンドレル、初期寸法を確認 |
| ロット間の寸法のばらつき | 素材と工程記録 | 材料仕様と引抜パラメータを比較 |
記録すべき生産データとは?
繰り返し発生する欠陥については、以下を記録しておくべきです:
- 材料グレードと素材寸法
- ダイスの識別番号と状態
- 1パスあたりの減面率
- 潤滑条件
- 引抜速度と取得可能な引抜力データ
- 検査結果と欠陥の位置
これらの情報を記録することで、単発的な素材の問題と、繰り返し発生する工具や工程の問題を区別しやすくなります。
6. 適切な設備で冷間引抜品質をどう高めるか?
適切な冷間引抜設備は、安定した材料供給、管理された引抜条件、再現性のある生産を支えます。
ただし、設備の選定は、材料特性、寸法要件、必要な減面量、生産量に基づいて行う必要があります。
冷間引抜き機
HOREN の冷間引抜き機は、金属の棒材、管材、線材の加工向けに設計されています。
製品ラインアップには棒材用冷間引抜き機と管材用引抜き機があり、生産要件に応じたさまざまな引抜構成をご用意しています。
適切に選定されたドローベンチは必要な引抜能力を提供しますが、寸法精度と表面品質は、適切なダイス、潤滑、素材にも左右されます。
自動冷間引抜き機
より多くの生産量を必要とするお客様向けに、HOREN は自動冷間引抜き機を提供しています。
HSシリーズは、PLC制御の自動化により、材料の投入、送り、油圧プッシュポインター、引抜、排出の各工程を統合しています。
これらのシステムは、丸・角・六角断面の棒材引抜用途に特に適しています。
自動化は繰り返しの手作業を減らし、生産の一貫性を支えますが、不適切な工具や素材条件に起因する欠陥をそれだけで解消できるわけではありません。
マルチローラー横型矯正機
冷間引抜後、最終的な真直度要件を満たすために矯正が必要な製品もあります。
HOREN のマルチローラー横型矯正機は、適用可能な管材、棒材、線材の後工程での矯正を行います。
矯正は独立した仕上げ工程として扱うべきであり、表面の傷、割れ、断面寸法の公差外れを解決する手段ではありません。
どの設備を検討すべきか?
| 生産要件 | 推奨設備 |
|---|---|
| 金属棒材・管材の制御された寸法縮小 | 冷間引抜き機 |
| 自動材料ハンドリングによる大量生産 | 自動冷間引抜き機 |
| 引抜やその他の加工工程後の真直度改善 | マルチローラー横型矯正機 |
設備を選定する前に、材料グレード、初期寸法と最終寸法、必要な公差、生産能力、後工程の要件を確認してください。
7. よくある質問
引抜速度を下げれば冷間引抜の欠陥を防げますか?
必ずしもそうではありません。特定の摩擦、潤滑、温度条件では引抜速度を下げることが有効な場合もありますが、損傷したダイス、不適切な減面スケジュール、素材に既に存在する欠陥を是正することはできません。速度を調整する前に根本原因を特定してください。
引抜ダイスはいつ交換すべきですか?
表面痕の繰り返し、引抜力の異常な変化、寸法のドリフトが見られた場合は、引抜ダイスを点検してください。交換または再研磨の判断は、摩耗の程度、ダイスの状態、そして必要な生産公差を引き続き満たせるかどうかによります。
HOREN Industrialで冷間引抜品質を向上
冷間引抜の欠陥を防ぐには、適切な工具、一貫した工程管理、そして材料と生産要件に合った設備が必要です。
HOREN Industrialは、金属加工用途向けに冷間引抜き機、自動冷間引抜き機、マルチローラー横型矯正機を提供しています。
新しい生産ラインの計画でも、既存の冷間引抜工程の改善でも、当社チームが材料仕様、加工条件、生産能力に基づいて設備要件の評価をお手伝いします。
製品一覧を見る HOREN にお問い合わせ