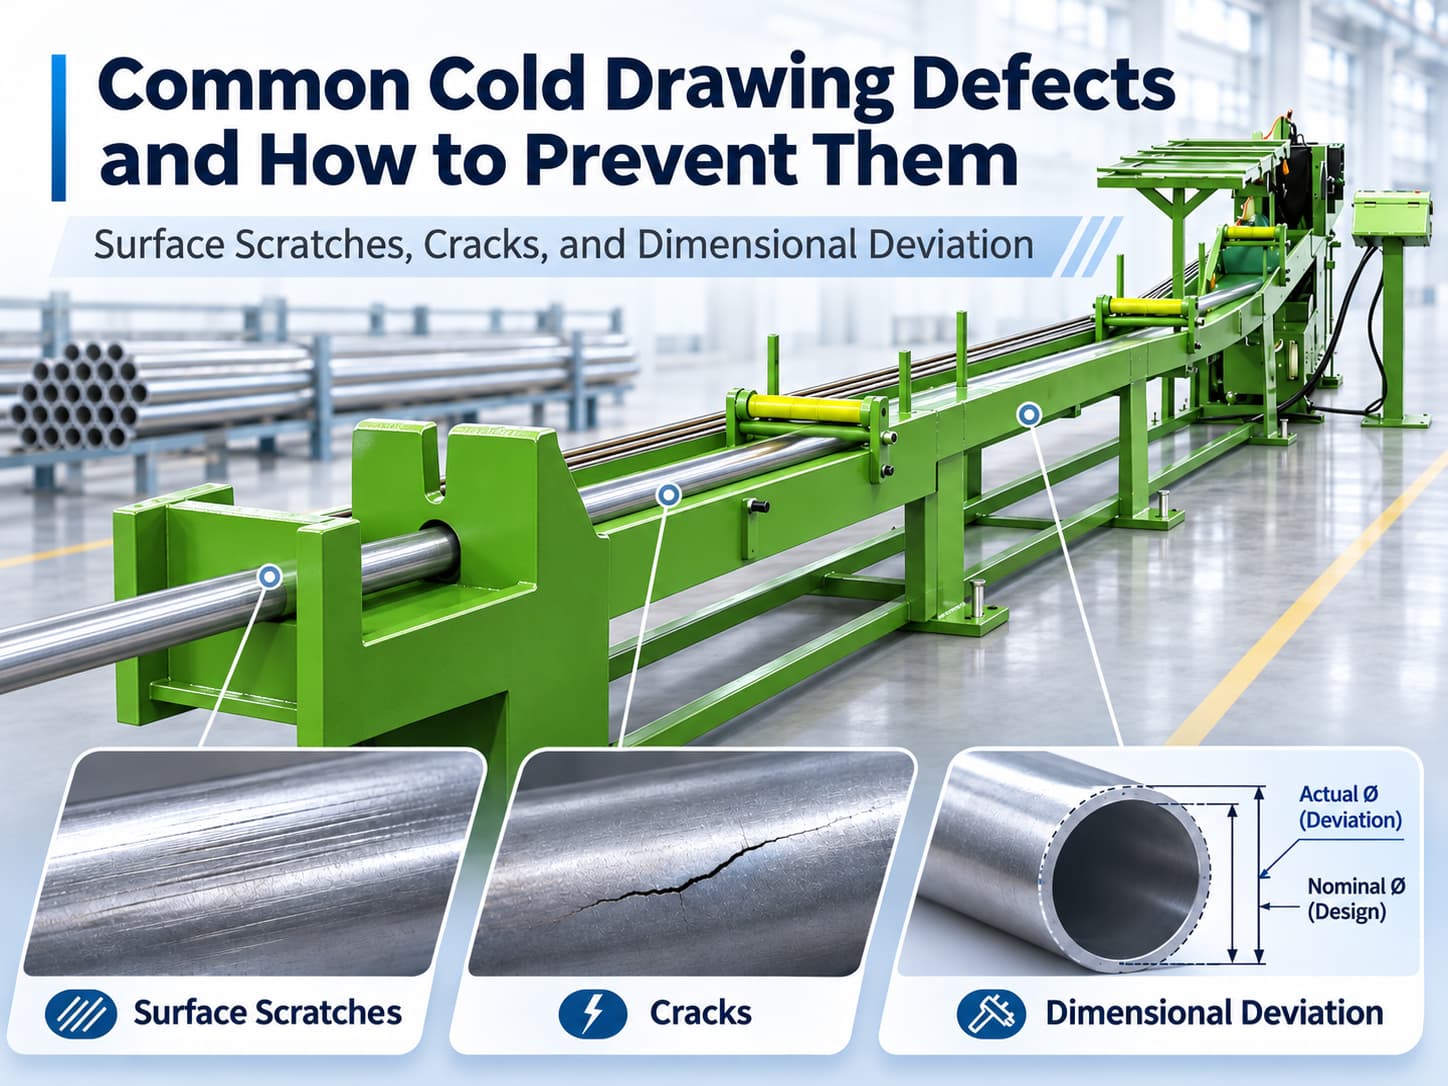
รอยขีดข่วนบนผิว รอยแตกร้าว และความคลาดเคลื่อนของขนาด เป็นข้อบกพร่องที่พบบ่อยในกระบวนการดึงเย็น สาเหตุอาจมาจากแม่พิมพ์ดึงสึกหรอ การหล่อลื่นไม่เพียงพอ การลดขนาดต่อรอบมากเกินไป หรือวัตถุดิบที่ป้อนเข้ามีคุณภาพไม่สม่ำเสมอ
ข้อบกพร่องเหล่านี้ส่งผลต่อคุณภาพผิว ความแม่นยำของขนาด และความสมบูรณ์ของวัสดุ ซึ่งอาจเพิ่มอัตราของเสียและต้นทุนการผลิต
เพื่อป้องกันข้อบกพร่องจากการดึงเย็น ผู้ผลิตควรระบุลักษณะของข้อบกพร่อง ตรวจสอบสภาวะกระบวนการที่เกี่ยวข้อง และแก้ไขที่ต้นเหตุก่อนดำเนินการผลิตต่อ
บทความนี้อธิบายสาเหตุของข้อบกพร่องที่พบบ่อยสามประเภทในการดึงเย็น วิธีแก้ไขปัญหาเชิงปฏิบัติ และบทบาทของอุปกรณ์แปรรูปที่เหมาะสมในการรักษาคุณภาพการผลิตให้สม่ำเสมอ
1. ภาพรวมข้อบกพร่องที่พบบ่อยในการดึงเย็น
โดยทั่วไป ข้อบกพร่องจากการดึงเย็นสามารถระบุได้ด้วยการตรวจสอบด้วยสายตา การวัดขนาด และการทดสอบวัสดุ ตารางด้านล่างสรุปปัญหาที่พบบ่อยสามประการและปัจจัยที่ผู้ผลิตควรตรวจสอบเป็นอันดับแรก
| ข้อบกพร่อง | อาการที่พบทั่วไป | สาเหตุหลัก |
|---|---|---|
| รอยขีดข่วนบนผิว | รอยตามแนวยาว ร่อง รอยครูดบนผิว | การหล่อลื่นไม่ดี แม่พิมพ์เสียหาย สิ่งปนเปื้อน |
| รอยแตกร้าว | ผิวปริแตก รอยแตกภายใน | การลดขนาดมากเกินไป ความเหนียวไม่เพียงพอ ข้อบกพร่องของวัสดุ |
| ความคลาดเคลื่อนของขนาด | เส้นผ่านศูนย์กลางไม่คงที่ ความรี ความหนาผนังไม่สม่ำเสมอ | แม่พิมพ์สึกหรอ แนวศูนย์ไม่ตรง วัตถุดิบแตกต่างกัน |
ข้อบกพร่องต่างชนิดอาจมีปัจจัยร่วมกัน อย่างไรก็ตาม ผู้ผลิตควรหลีกเลี่ยงการปรับพารามิเตอร์กระบวนการหลายค่าพร้อมกันก่อนจะระบุสาเหตุที่เป็นไปได้มากที่สุด
2. รอยขีดข่วนบนผิว: เกิดจากอะไรและป้องกันได้อย่างไร?
รอยขีดข่วนบนผิวมักปรากฏเป็นเส้นหรือร่องตามทิศทางการดึง อาจส่งผลต่อรูปลักษณ์ของผลิตภัณฑ์ และก่อให้เกิดปัญหาในการกลึงไส การเคลือบ หรือการตกแต่งผิวในขั้นตอนถัดไป
สาเหตุที่พบบ่อย
การหล่อลื่นไม่ดี
การหล่อลื่นที่ไม่เพียงพอหรือไม่สม่ำเสมอจะเพิ่มแรงเสียดทานระหว่างชิ้นงานกับแม่พิมพ์ดึง ซึ่งอาจทำให้เกิดรอยครูดบนผิว
แม่พิมพ์ดึงเสียหาย
ผิวแม่พิมพ์ที่มีรอยขีดข่วนหรือสึกหรออาจถ่ายทอดรอยซ้ำ ๆ ลงบนวัสดุที่ดึง
วัสดุปนเปื้อน
สะเก็ดออกไซด์ เศษโลหะ หรือสิ่งแปลกปลอมอื่น ๆ อาจติดอยู่ระหว่างวัสดุกับแม่พิมพ์ และทำให้ผิวเสียหายระหว่างการดึง
วิธีป้องกันรอยขีดข่วนบนผิว
- ตรวจสอบการเคลือบ ความเหมาะสม และความสะอาดของสารหล่อลื่น
- ตรวจสอบแม่พิมพ์ดึงว่ามีรอยครูด การสึกหรอ หรือความเสียหายที่ผิวหรือไม่
- ทำความสะอาดวัตถุดิบก่อนการดึง
- ตรวจสอบตัวนำวัสดุและอุปกรณ์ขนถ่ายว่าทำให้เกิดความเสียหายจากการสัมผัสหรือไม่
3. รอยแตกร้าว: ทำไมจึงเกิดขึ้นระหว่างการดึงเย็น?
รอยแตกร้าวเกิดขึ้นเมื่อวัสดุไม่สามารถรองรับการเปลี่ยนรูปหรือความเค้นที่เกิดขึ้นระหว่างการแปรรูปได้ อาจเกิดที่ผิวหรือภายใน ขึ้นอยู่กับวัสดุและสภาวะการดึง
รอยแตกร้าวต่างจากรอยขีดข่วนตื้น ๆ เพราะอาจทำลายความสมบูรณ์ของวัสดุและทำให้ผลิตภัณฑ์ถูกปฏิเสธ
สาเหตุที่พบบ่อย
การลดขนาดต่อรอบมากเกินไป
การลดพื้นที่หน้าตัดมากเกินไปอาจเพิ่มความเค้นในการดึงจนเกินความสามารถในการเปลี่ยนรูปของวัสดุ และเพิ่มความเสี่ยงต่อการแตกร้าว
ความเหนียวของวัสดุไม่เพียงพอ
การขึ้นรูปเย็นทำให้โลหะหลายชนิดแข็งขึ้นและความเหนียวที่เหลืออยู่ลดลง หากการเปลี่ยนรูปสะสมจากการดึงหลายรอบ การดึงเพิ่มเติมอาจทำให้วัสดุเสียหาย
รูปทรงแม่พิมพ์หรือสภาพวัสดุไม่เหมาะสม
รูปทรงแม่พิมพ์ที่ไม่เหมาะสมอาจทำให้การไหลของวัสดุและการกระจายความเค้นไม่ดี ข้อบกพร่องที่มีอยู่เดิมในวัสดุก็อาจพัฒนาเป็นรอยแตกร้าวที่มองเห็นได้ระหว่างการดึง
วิธีป้องกันรอยแตกร้าว
- กำหนดแผนการลดขนาดให้เหมาะสมกับวัสดุและขนาดเป้าหมาย
- ตรวจสอบวัตถุดิบว่ามีรอยพับ รอยแตก หรือข้อบกพร่องอื่น ๆ หรือไม่
- ตรวจสอบว่ารูปทรงแม่พิมพ์ตรงตามข้อกำหนดการดึง
- พิจารณาการอบอ่อนระหว่างกระบวนการ หากคุณสมบัติการแข็งตัวจากการขึ้นรูปของวัสดุจำเป็นต้องใช้
- ตรวจสอบสาเหตุเมื่อแรงดึงเพิ่มขึ้นผิดปกติก่อนดำเนินการผลิตต่อ
คำนวณการลดขนาดต่อรอบอย่างไร?
การลดพื้นที่หน้าตัดคำนวณได้จากสูตร:
- A0: พื้นที่หน้าตัดเริ่มต้น
- Af: พื้นที่หน้าตัดสุดท้าย
- R: เปอร์เซ็นต์การลดพื้นที่หน้าตัด
สำหรับการดึงท่อ ต้องพิจารณาทั้งขนาดภายนอกและภายในเมื่อคำนวณพื้นที่หน้าตัดของเนื้อโลหะ
4. ความคลาดเคลื่อนของขนาด: อะไรทำให้ความแม่นยำในการดึงไม่สม่ำเสมอ?
ความคลาดเคลื่อนของขนาดเกิดขึ้นเมื่อวัสดุสำเร็จรูปไม่เป็นไปตามค่าพิกัดความเผื่อที่กำหนดสำหรับเส้นผ่านศูนย์กลาง รูปทรงหน้าตัด หรือความหนาผนัง
เรื่องนี้มีความสำคัญเป็นพิเศษสำหรับเพลาและท่อความแม่นยำสูงที่ใช้ในงานกลึงไส การประกอบ และชิ้นส่วนอุตสาหกรรม
สาเหตุที่พบบ่อย
แม่พิมพ์สึกหรอ
การสึกหรอของแม่พิมพ์ดึงอาจทำให้ขนาดการขึ้นรูปจริงค่อย ๆ เปลี่ยนไป ส่งผลให้ขนาดแปรผันระหว่างการผลิต
เครื่องมือไม่ได้แนวศูนย์
การไม่ได้แนวศูนย์ระหว่างแม่พิมพ์ดึง ทิศทางการป้อน และเครื่องมือภายใน อาจทำให้การเปลี่ยนรูปไม่สม่ำเสมอหรือความหนาผนังท่อไม่เท่ากัน
วัตถุดิบไม่สม่ำเสมอ
ความแตกต่างของขนาด รูปทรง หรือคุณสมบัติของวัสดุตั้งต้น อาจส่งผลต่อผลิตภัณฑ์สำเร็จรูป แม้ว่าการตั้งค่าเครื่องจะไม่เปลี่ยนแปลง
วิธีปรับปรุงความแม่นยำของขนาด
- ตรวจสอบแม่พิมพ์ดึงและยืนยันขนาด
- รักษาแนวศูนย์ระหว่างแม่พิมพ์และแกนการป้อนให้ถูกต้อง
- วัดขนาดวัตถุดิบก่อนการดึง
- เฝ้าติดตามสภาวะการดึงและตรวจสอบการเปลี่ยนแปลงที่ผิดปกติ
- วัดขนาดสำเร็จตามช่วงเวลาการผลิตที่กำหนด
สำหรับการดึงท่อ การวัดเพียงเส้นผ่านศูนย์กลางภายนอกยังไม่เพียงพอ อาจต้องตรวจสอบความหนาผนัง ความรี และค่าพิกัดความเผื่อทางเรขาคณิตอื่น ๆ ที่กำหนดด้วย
ความแม่นยำของขนาดเหมือนกับความตรงหรือไม่?
ไม่เหมือนกัน ความแม่นยำของขนาดหมายถึงขนาดและรูปทรงของหน้าตัด ส่วนความตรงหมายถึงการเบี่ยงเบนจากแกนตามยาวที่เป็นเส้นตรง
ผลิตภัณฑ์อาจผ่านค่าพิกัดของเส้นผ่านศูนย์กลาง แต่ยังต้องผ่านการยืดตรงในขั้นตอนถัดไป
อ่านคำอธิบายโดยละเอียดว่าสภาวะการดึง การอบอ่อน และการยืดตรงส่งผลต่อกันอย่างไรได้ที่ เหตุใดท่อจึงงออีกครั้งหลังจากผ่านกระบวนการอบอ่อนและยืดตรงแล้ว?
5. รายการตรวจสอบการแก้ไขปัญหาการดึงเย็น
เมื่อพบข้อบกพร่องระหว่างการผลิต ขั้นตอนแรกคือการระบุลักษณะของข้อบกพร่องและพิจารณาว่าควรตรวจสอบสภาวะกระบวนการใด
รายการตรวจสอบต่อไปนี้ช่วยให้ผู้ปฏิบัติงานจัดลำดับความสำคัญในการแก้ไขปัญหา โดยไม่ต้องปรับตั้งอุปกรณ์โดยไม่จำเป็น
| ปัญหาที่พบ | สิ่งที่ควรตรวจสอบก่อน | การดำเนินการที่แนะนำ |
|---|---|---|
| รอยขีดข่วนตามแนวยาวต่อเนื่อง | ผิวแม่พิมพ์ | ตรวจหารอยครูดหรือความเสียหาย |
| รอยบนผิวแบบสุ่ม | การหล่อลื่นและความสะอาดของวัสดุ | กำจัดสิ่งปนเปื้อนและตรวจสอบจุดสัมผัส |
| รอยแตกร้าวหลังการดึง | แผนการลดขนาดและสภาพวัสดุ | ทบทวนการลดขนาดต่อรอบและความเหนียว |
| ผิวปริแตกซ้ำ ๆ | วัตถุดิบ | ตรวจหาข้อบกพร่องที่มีอยู่เดิม |
| เส้นผ่านศูนย์กลางเปลี่ยนแปลงทีละน้อย | แม่พิมพ์สึกหรอ | วัดและตรวจสอบขนาดแม่พิมพ์ |
| ความหนาผนังท่อไม่สม่ำเสมอ | แนวศูนย์ของเครื่องมือและรูปทรงท่อวัตถุดิบ | ตรวจสอบแม่พิมพ์ แกนใน (แมนเดรล) และขนาดเริ่มต้น |
| ขนาดไม่สม่ำเสมอระหว่างล็อต | วัตถุดิบและบันทึกกระบวนการ | เปรียบเทียบข้อกำหนดวัสดุและพารามิเตอร์การดึง |
ควรบันทึกข้อมูลการผลิตใดบ้าง?
สำหรับข้อบกพร่องที่เกิดซ้ำ ผู้ผลิตควรบันทึก:
- เกรดวัสดุและขนาดวัตถุดิบ
- รหัสและสภาพของแม่พิมพ์
- การลดขนาดต่อรอบ
- สภาวะการหล่อลื่น
- ความเร็วในการดึงและข้อมูลแรงดึงที่มี
- ผลการตรวจสอบและตำแหน่งของข้อบกพร่อง
การบันทึกข้อมูลเหล่านี้ช่วยให้ผู้ผลิตแยกแยะปัญหาวัสดุที่เกิดเฉพาะครั้ง ออกจากปัญหาเครื่องมือหรือกระบวนการที่เกิดซ้ำได้
6. อุปกรณ์ที่เหมาะสมช่วยปรับปรุงคุณภาพการดึงเย็นได้อย่างไร?
อุปกรณ์ดึงเย็นที่เหมาะสมช่วยให้การป้อนวัสดุมีเสถียรภาพ ควบคุมสภาวะการดึงได้ และผลิตได้อย่างสม่ำเสมอ
อย่างไรก็ตาม การเลือกอุปกรณ์ควรพิจารณาจากคุณสมบัติของวัสดุ ข้อกำหนดด้านขนาด ความต้องการลดขนาด และปริมาณการผลิต
เครื่องดึงเย็น
เครื่องดึงเย็น ของ HOREN ได้รับการออกแบบสำหรับการแปรรูปเพลา ท่อ และลวดโลหะ
กลุ่มผลิตภัณฑ์ประกอบด้วยเครื่องดึงเย็นสำหรับเพลาและเครื่องดึงท่อ พร้อมรูปแบบการดึงที่หลากหลายตามความต้องการในการผลิต
เครื่องดึงที่เลือกอย่างเหมาะสมจะให้ความสามารถในการดึงตามที่ต้องการ แต่ความแม่นยำของขนาดและคุณภาพผิวยังขึ้นอยู่กับแม่พิมพ์ การหล่อลื่น และวัตถุดิบที่เหมาะสม
เครื่องดึงเย็นอัตโนมัติ
สำหรับผู้ผลิตที่ต้องการกำลังการผลิตสูงขึ้น HOREN มี เครื่องดึงเย็นอัตโนมัติ ให้บริการ
ซีรีส์ HS ผสานการป้อนวัสดุเข้า การป้อน ระบบดันปลายไฮดรอลิก การดึง และการปล่อยชิ้นงานออก ด้วยระบบอัตโนมัติที่ควบคุมด้วย PLC
ระบบเหล่านี้เหมาะเป็นพิเศษสำหรับงานดึงเพลาหน้าตัดกลม สี่เหลี่ยม และหกเหลี่ยม
ระบบอัตโนมัติช่วยลดการขนถ่ายด้วยมือซ้ำ ๆ และส่งเสริมความสม่ำเสมอในการผลิต แต่ไม่สามารถขจัดข้อบกพร่องที่เกิดจากเครื่องมือหรือสภาพวัสดุที่ไม่เหมาะสมได้ด้วยตัวเอง
เครื่องยืดแนวนอนแบบหลายลูกกลิ้ง
หลังการดึงเย็น ผลิตภัณฑ์บางชนิดอาจต้องผ่านการยืดตรงเพื่อให้ได้ความตรงตามข้อกำหนดสุดท้าย
เครื่องยืดแนวนอนแบบหลายลูกกลิ้ง ของ HOREN ช่วยแก้ไขความตรงในขั้นตอนถัดไปสำหรับท่อ เพลา และลวดที่เหมาะสม
การยืดตรงควรถือเป็นขั้นตอนการตกแต่งที่แยกต่างหาก ไม่ใช่วิธีแก้ปัญหารอยขีดข่วนบนผิว รอยแตกร้าว หรือขนาดหน้าตัดที่เกินค่าพิกัด
ควรพิจารณาอุปกรณ์ใด?
| ความต้องการในการผลิต | อุปกรณ์ที่แนะนำ |
|---|---|
| การลดขนาดเพลาหรือท่อโลหะอย่างมีการควบคุม | เครื่องดึงเย็น |
| การผลิตปริมาณสูงพร้อมระบบขนถ่ายวัสดุอัตโนมัติ | เครื่องดึงเย็นอัตโนมัติ |
| ปรับปรุงความตรงหลังการดึงหรือขั้นตอนการแปรรูปอื่น ๆ | เครื่องยืดแนวนอนแบบหลายลูกกลิ้ง |
ก่อนเลือกอุปกรณ์ ผู้ผลิตควรยืนยันเกรดวัสดุ ขนาดเริ่มต้นและขนาดสุดท้าย ค่าพิกัดความเผื่อที่ต้องการ กำลังการผลิต และข้อกำหนดของกระบวนการถัดไป
7. คำถามที่พบบ่อย
การลดความเร็วในการดึงช่วยป้องกันข้อบกพร่องจากการดึงเย็นได้หรือไม่?
ไม่เสมอไป ความเร็วที่ต่ำลงอาจช่วยได้ภายใต้สภาวะแรงเสียดทาน การหล่อลื่น หรืออุณหภูมิบางอย่าง แต่ไม่สามารถแก้ไขแม่พิมพ์ที่เสียหาย แผนการลดขนาดที่ไม่เหมาะสม หรือข้อบกพร่องที่มีอยู่แล้วในวัสดุได้ ควรระบุต้นเหตุก่อนปรับความเร็ว
ควรเปลี่ยนแม่พิมพ์ดึงเมื่อใด?
ควรตรวจสอบแม่พิมพ์ดึงเมื่อพบรอยบนผิวซ้ำ ๆ แรงดึงเปลี่ยนแปลงผิดปกติ หรือขนาดเลื่อนไป การเปลี่ยนหรือปรับสภาพแม่พิมพ์ขึ้นอยู่กับระดับการสึกหรอ สภาพของแม่พิมพ์ และยังสามารถรักษาค่าพิกัดความเผื่อการผลิตที่กำหนดได้หรือไม่
ยกระดับคุณภาพการดึงเย็นกับ HOREN Industrial
การป้องกันข้อบกพร่องจากการดึงเย็นต้องอาศัยเครื่องมือที่เหมาะสม การควบคุมกระบวนการที่สม่ำเสมอ และอุปกรณ์ที่สอดคล้องกับวัสดุและความต้องการในการผลิต
HOREN Industrial จัดจำหน่ายเครื่องดึงเย็น เครื่องดึงเย็นอัตโนมัติ และเครื่องยืดแนวนอนแบบหลายลูกกลิ้ง สำหรับงานแปรรูปโลหะ
ไม่ว่าคุณกำลังวางแผนสายการผลิตใหม่หรือปรับปรุงกระบวนการดึงเย็นที่มีอยู่ ทีมงานของเราพร้อมช่วยประเมินความต้องการด้านอุปกรณ์ตามข้อกำหนดวัสดุ สภาวะการแปรรูป และกำลังการผลิต
ดูอุปกรณ์ของเรา ติดต่อ HOREN