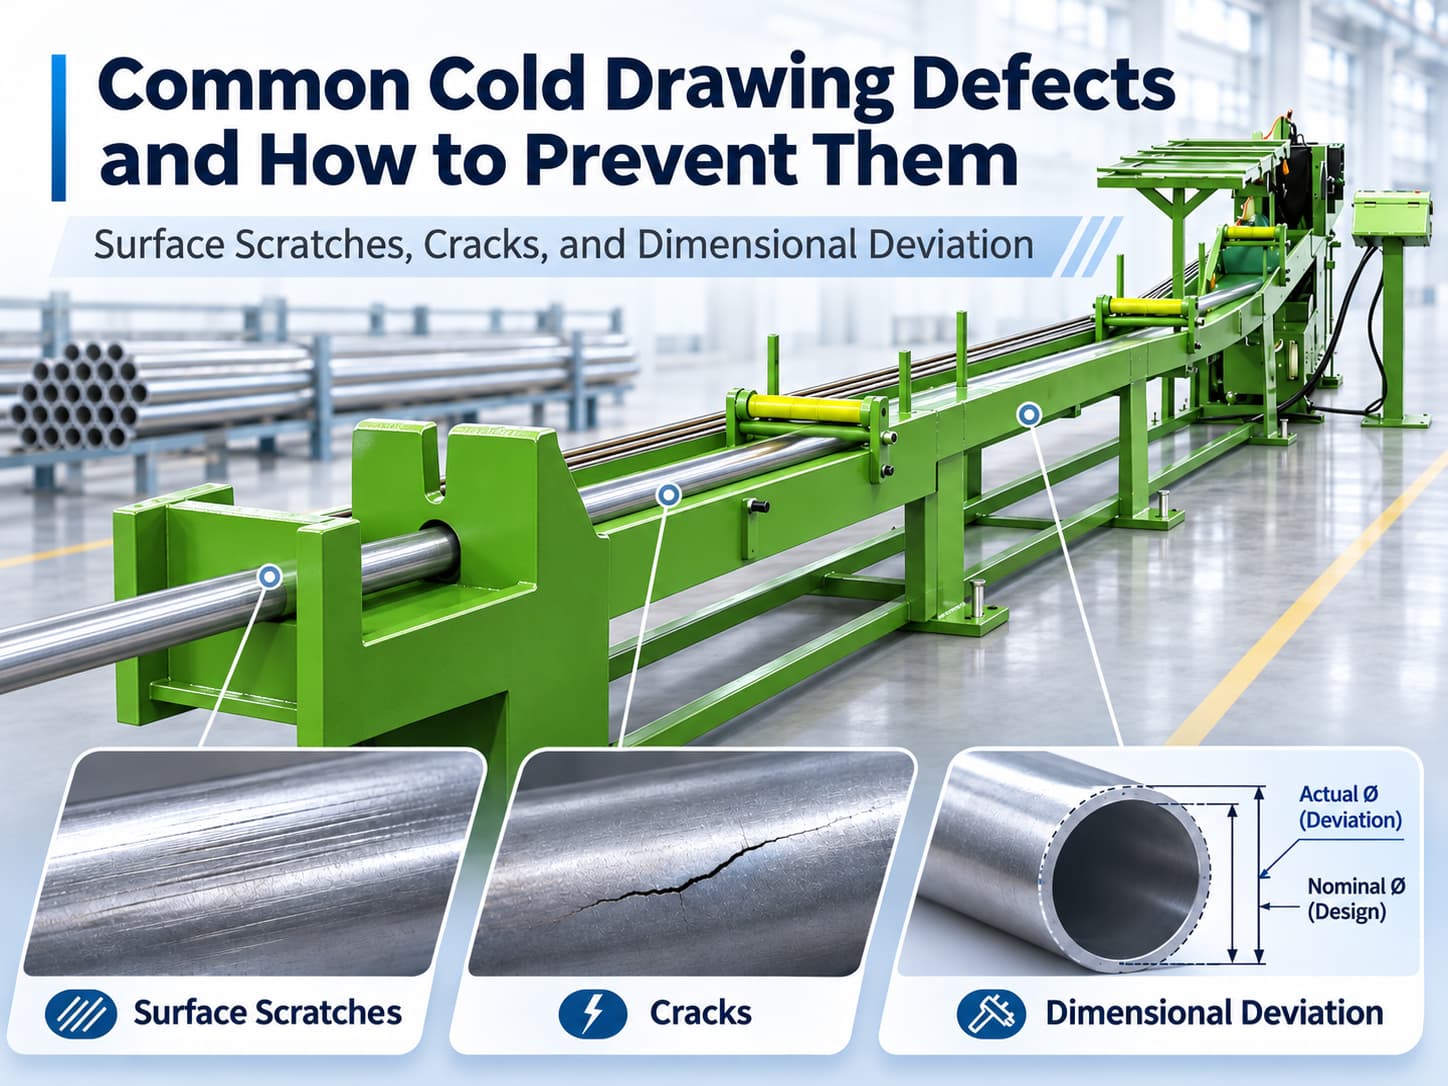
Goresan permukaan, retakan, dan penyimpangan dimensi merupakan cacat yang umum terjadi dalam proses penarikan dingin. Cacat ini dapat disebabkan oleh die penarik yang aus, pelumasan yang tidak memadai, reduksi per pass yang berlebihan, atau bahan baku yang tidak konsisten.
Cacat tersebut memengaruhi kualitas permukaan, akurasi dimensi, dan integritas material, sehingga berpotensi meningkatkan tingkat scrap dan biaya produksi.
Untuk mencegah cacat penarikan dingin, produsen perlu mengidentifikasi pola cacat, memeriksa kondisi proses yang relevan, dan memperbaiki akar penyebabnya sebelum melanjutkan produksi.
Panduan ini menjelaskan penyebab tiga cacat penarikan dingin yang umum, metode pemecahan masalah yang praktis, serta bagaimana peralatan pemrosesan yang tepat dapat mendukung kualitas produksi yang konsisten.
1. Sekilas tentang Cacat Umum Penarikan Dingin
Cacat penarikan dingin umumnya dapat diidentifikasi melalui inspeksi visual, pengukuran dimensi, dan pengujian material. Tabel berikut merangkum tiga masalah umum dan faktor yang harus diselidiki terlebih dahulu oleh produsen.
| Cacat | Gejala Umum | Penyebab Utama |
|---|---|---|
| Goresan Permukaan | Bekas memanjang, alur, guratan permukaan | Pelumasan buruk, kerusakan die, kontaminasi |
| Retakan | Permukaan terbelah, retak internal | Reduksi berlebihan, keuletan tidak memadai, cacat material |
| Penyimpangan Dimensi | Variasi diameter, ovalitas, ketebalan dinding tidak merata | Keausan die, ketidaksejajaran, variasi bahan baku |
Cacat yang berbeda dapat memiliki faktor penyebab yang sama. Namun, produsen sebaiknya tidak mengubah beberapa parameter proses sekaligus sebelum mengidentifikasi penyebab yang paling mungkin.
2. Goresan Permukaan: Apa Penyebabnya dan Bagaimana Mencegahnya?
Goresan permukaan biasanya muncul sebagai garis atau alur di sepanjang arah penarikan. Goresan dapat memengaruhi tampilan produk dan menimbulkan masalah pada proses permesinan, pelapisan, atau finishing berikutnya.
Penyebab Umum
Pelumasan Buruk
Pelumasan yang kurang atau tidak merata meningkatkan gesekan antara benda kerja dan die penarik, sehingga berpotensi menimbulkan guratan pada permukaan.
Die Penarik yang Rusak
Permukaan die yang tergores atau aus dapat meninggalkan bekas berulang pada material yang ditarik.
Kontaminasi Material
Kerak, partikel logam, atau kotoran lain dapat terjebak di antara material dan die, sehingga merusak permukaan selama penarikan.
Cara Mencegah Goresan Permukaan
- Periksa cakupan, kesesuaian, dan kebersihan pelumas.
- Periksa die penarik dari guratan, keausan, atau kerusakan permukaan.
- Bersihkan bahan baku sebelum penarikan.
- Periksa pemandu material dan peralatan penanganan dari kerusakan akibat kontak.
3. Retakan: Mengapa Terjadi Selama Penarikan Dingin?
Retakan terjadi ketika material tidak mampu menahan deformasi atau tegangan yang diberikan selama pemrosesan. Retakan dapat terbentuk di permukaan atau di bagian dalam, tergantung pada material dan kondisi penarikan.
Berbeda dengan goresan dangkal, retakan dapat merusak integritas material dan menyebabkan produk ditolak.
Penyebab Umum
Reduksi per Pass yang Berlebihan
Reduksi penampang yang besar dapat meningkatkan tegangan tarik melebihi kapasitas deformasi material, sehingga meningkatkan risiko retak.
Keuletan Material yang Tidak Memadai
Pengerjaan dingin dapat meningkatkan kekerasan dan mengurangi sisa keuletan banyak logam. Jika deformasi terakumulasi selama beberapa pass, penarikan tambahan dapat menyebabkan kegagalan.
Geometri Die atau Kondisi Material yang Tidak Sesuai
Geometri die yang tidak tepat dapat menciptakan aliran material dan distribusi tegangan yang tidak menguntungkan. Cacat bawaan pada material juga dapat berkembang menjadi retakan yang terlihat selama penarikan.
Cara Mencegah Retakan
- Tetapkan jadwal reduksi yang sesuai untuk material dan dimensi target.
- Periksa bahan baku dari lipatan (seam), retakan, dan cacat lainnya.
- Pastikan geometri die sesuai dengan kebutuhan penarikan.
- Pertimbangkan anil antara (intermediate annealing) bila diperlukan oleh perilaku pengerasan regangan material.
- Selidiki peningkatan gaya tarik yang tidak normal sebelum melanjutkan produksi.
Bagaimana Menghitung Reduksi per Pass?
Reduksi luas penampang dihitung menggunakan rumus:
- A0: Luas penampang awal
- Af: Luas penampang akhir
- R: Persentase reduksi luas penampang
Untuk penarikan tabung, dimensi luar dan dalam harus diperhitungkan saat menghitung luas penampang logam.
4. Penyimpangan Dimensi: Apa Penyebab Akurasi Penarikan Tidak Konsisten?
Penyimpangan dimensi terjadi ketika material jadi tidak memenuhi toleransi yang ditetapkan untuk diameter, geometri penampang, atau ketebalan dinding.
Hal ini sangat penting untuk batang dan tabung presisi yang digunakan dalam permesinan, perakitan, dan komponen industri.
Penyebab Umum
Keausan Die
Keausan die penarik dapat secara bertahap mengubah dimensi pembentukan efektif, sehingga menimbulkan variasi ukuran selama produksi.
Ketidaksejajaran Perkakas
Ketidaksejajaran antara die penarik, arah pengumpanan, dan perkakas internal dapat menyebabkan deformasi tidak merata atau ketebalan dinding tabung yang tidak konsisten.
Bahan Baku yang Tidak Konsisten
Variasi dimensi awal, geometri, atau sifat material dapat memengaruhi produk jadi meskipun pengaturan mesin tidak berubah.
Cara Meningkatkan Akurasi Dimensi
- Periksa die penarik dan verifikasi dimensinya.
- Jaga kesejajaran yang tepat antara die dan sumbu pengumpanan.
- Ukur bahan baku sebelum penarikan.
- Pantau kondisi penarikan dan selidiki perubahan yang tidak normal.
- Ukur dimensi akhir pada interval produksi yang ditentukan.
Untuk penarikan tabung, diameter luar saja tidak cukup. Ketebalan dinding, ovalitas, dan toleransi geometris lain yang ditetapkan mungkin juga perlu diperiksa.
Apakah Akurasi Dimensi Sama dengan Kelurusan?
Tidak. Akurasi dimensi menggambarkan ukuran dan geometri penampang, sedangkan kelurusan menggambarkan penyimpangan dari sumbu memanjang yang lurus.
Suatu produk dapat memenuhi toleransi diameter tetapi tetap memerlukan pelurusan pada tahap berikutnya.
Untuk penjelasan rinci tentang bagaimana kondisi penarikan, anil, dan pelurusan saling memengaruhi, baca Mengapa Tabung Kembali Bengkok Setelah Dianil dan Diluruskan?
5. Daftar Periksa Pemecahan Masalah Penarikan Dingin
Ketika cacat muncul selama produksi, langkah pertama adalah mengidentifikasi polanya dan menentukan kondisi proses mana yang harus diperiksa.
Daftar periksa berikut membantu operator memprioritaskan pemecahan masalah tanpa melakukan penyesuaian peralatan yang tidak perlu.
| Masalah yang Diamati | Prioritas Pemeriksaan Pertama | Tindakan yang Disarankan |
|---|---|---|
| Goresan memanjang yang terus-menerus | Permukaan die | Periksa adanya guratan atau kerusakan |
| Bekas permukaan acak | Pelumasan dan kebersihan material | Bersihkan kontaminan dan periksa titik kontak |
| Retakan setelah penarikan | Jadwal reduksi dan kondisi material | Tinjau reduksi per pass dan keuletan |
| Permukaan terbelah berulang | Bahan baku | Periksa cacat bawaan |
| Variasi diameter bertahap | Keausan die | Ukur dan periksa dimensi die |
| Ketebalan dinding tabung tidak merata | Kesejajaran perkakas dan geometri tabung bahan baku | Periksa die, mandrel, dan dimensi awal |
| Dimensi tidak konsisten antar batch | Bahan baku dan catatan proses | Bandingkan spesifikasi material dan parameter penarikan |
Data Produksi Apa yang Harus Dicatat?
Untuk cacat yang berulang, produsen sebaiknya mendokumentasikan:
- Grade material dan dimensi bahan baku
- Identifikasi dan kondisi die
- Reduksi per pass
- Kondisi pelumasan
- Kecepatan penarikan dan data gaya tarik yang tersedia
- Hasil inspeksi dan lokasi cacat
Mencatat informasi ini membantu produsen membedakan masalah material yang bersifat insidental dari masalah perkakas atau proses yang berulang.
6. Bagaimana Peralatan yang Tepat Dapat Meningkatkan Kualitas Penarikan Dingin?
Peralatan penarikan dingin yang sesuai mendukung pengumpanan material yang stabil, kondisi penarikan yang terkendali, dan produksi yang dapat diulang.
Namun, pemilihan peralatan harus didasarkan pada karakteristik material, persyaratan dimensi, kebutuhan reduksi, dan volume produksi.
Mesin Penarik Dingin
Mesin Penarik Dingin HOREN dirancang untuk memproses batang, tabung, dan kawat logam.
Rangkaian produk mencakup mesin penarik dingin batang dan mesin penarik tabung, dengan berbagai konfigurasi penarikan untuk kebutuhan produksi tertentu.
Drawbench yang dipilih dengan tepat memberikan kemampuan tarik yang diperlukan, sementara akurasi dimensi dan kualitas permukaan juga bergantung pada die, pelumasan, dan bahan baku yang sesuai.
Mesin Penarikan Dingin Otomatis
Bagi produsen yang membutuhkan produksi bervolume lebih tinggi, HOREN menyediakan Mesin Penarikan Dingin Otomatis .
Seri HS mengintegrasikan proses pemuatan material, pengumpanan, pendorong ujung hidrolik, penarikan, dan pengeluaran melalui otomasi yang dikendalikan PLC.
Sistem ini sangat relevan untuk aplikasi penarikan batang dengan profil bulat, persegi, dan heksagonal.
Otomasi membantu mengurangi penanganan manual yang berulang dan mendukung konsistensi produksi, tetapi tidak dapat secara mandiri menghilangkan cacat yang disebabkan oleh perkakas atau kondisi material yang tidak sesuai.
Mesin Pelurus Multi Rol
Setelah penarikan dingin, beberapa produk mungkin memerlukan pelurusan agar memenuhi persyaratan kelurusan akhir.
Mesin Pelurus Multi Rol HOREN memberikan koreksi lanjutan untuk tabung, batang, dan kawat yang sesuai.
Pelurusan harus diperlakukan sebagai operasi finishing tersendiri, bukan sebagai solusi untuk goresan permukaan, retakan, atau dimensi penampang yang di luar toleransi.
Peralatan Apa yang Perlu Anda Pertimbangkan?
| Kebutuhan Produksi | Peralatan yang Direkomendasikan |
|---|---|
| Reduksi dimensi terkendali pada batang atau tabung logam | Mesin Penarik Dingin |
| Produksi bervolume tinggi dengan penanganan material otomatis | Mesin Penarikan Dingin Otomatis |
| Meningkatkan kelurusan setelah penarikan atau tahap pemrosesan lainnya | Mesin Pelurus Multi Rol |
Sebelum memilih peralatan, produsen harus memastikan grade material, dimensi awal dan akhir, toleransi yang dibutuhkan, kapasitas produksi, dan kebutuhan pemrosesan lanjutan.
7. Pertanyaan yang Sering Diajukan
Apakah cacat penarikan dingin dapat dicegah dengan menurunkan kecepatan penarikan?
Tidak selalu. Kecepatan penarikan yang lebih rendah dapat membantu pada kondisi gesekan, pelumasan, atau suhu tertentu, tetapi tidak dapat memperbaiki die yang rusak, jadwal reduksi yang tidak sesuai, atau cacat yang sudah ada pada material. Akar penyebab harus diidentifikasi sebelum menyesuaikan kecepatan.
Kapan produsen harus mengganti die penarik?
Die penarik harus diperiksa ketika muncul bekas permukaan berulang, perubahan gaya tarik yang tidak normal, atau pergeseran dimensi. Penggantian atau rekondisi bergantung pada tingkat keausan, kondisi die, dan apakah die masih dapat memenuhi toleransi produksi yang dibutuhkan.
Tingkatkan Kualitas Penarikan Dingin bersama HOREN Industrial
Mencegah cacat penarikan dingin membutuhkan perkakas yang sesuai, kontrol proses yang konsisten, serta peralatan yang cocok dengan material dan kebutuhan produksi.
HOREN Industrial menyediakan mesin penarik dingin, mesin penarikan dingin otomatis, dan mesin pelurus multi rol untuk aplikasi pemrosesan logam.
Baik Anda sedang merencanakan lini produksi baru maupun meningkatkan proses penarikan dingin yang ada, tim kami dapat membantu mengevaluasi kebutuhan peralatan Anda berdasarkan spesifikasi material, kondisi pemrosesan, dan kapasitas produksi.
Jelajahi Peralatan Kami Hubungi HOREN