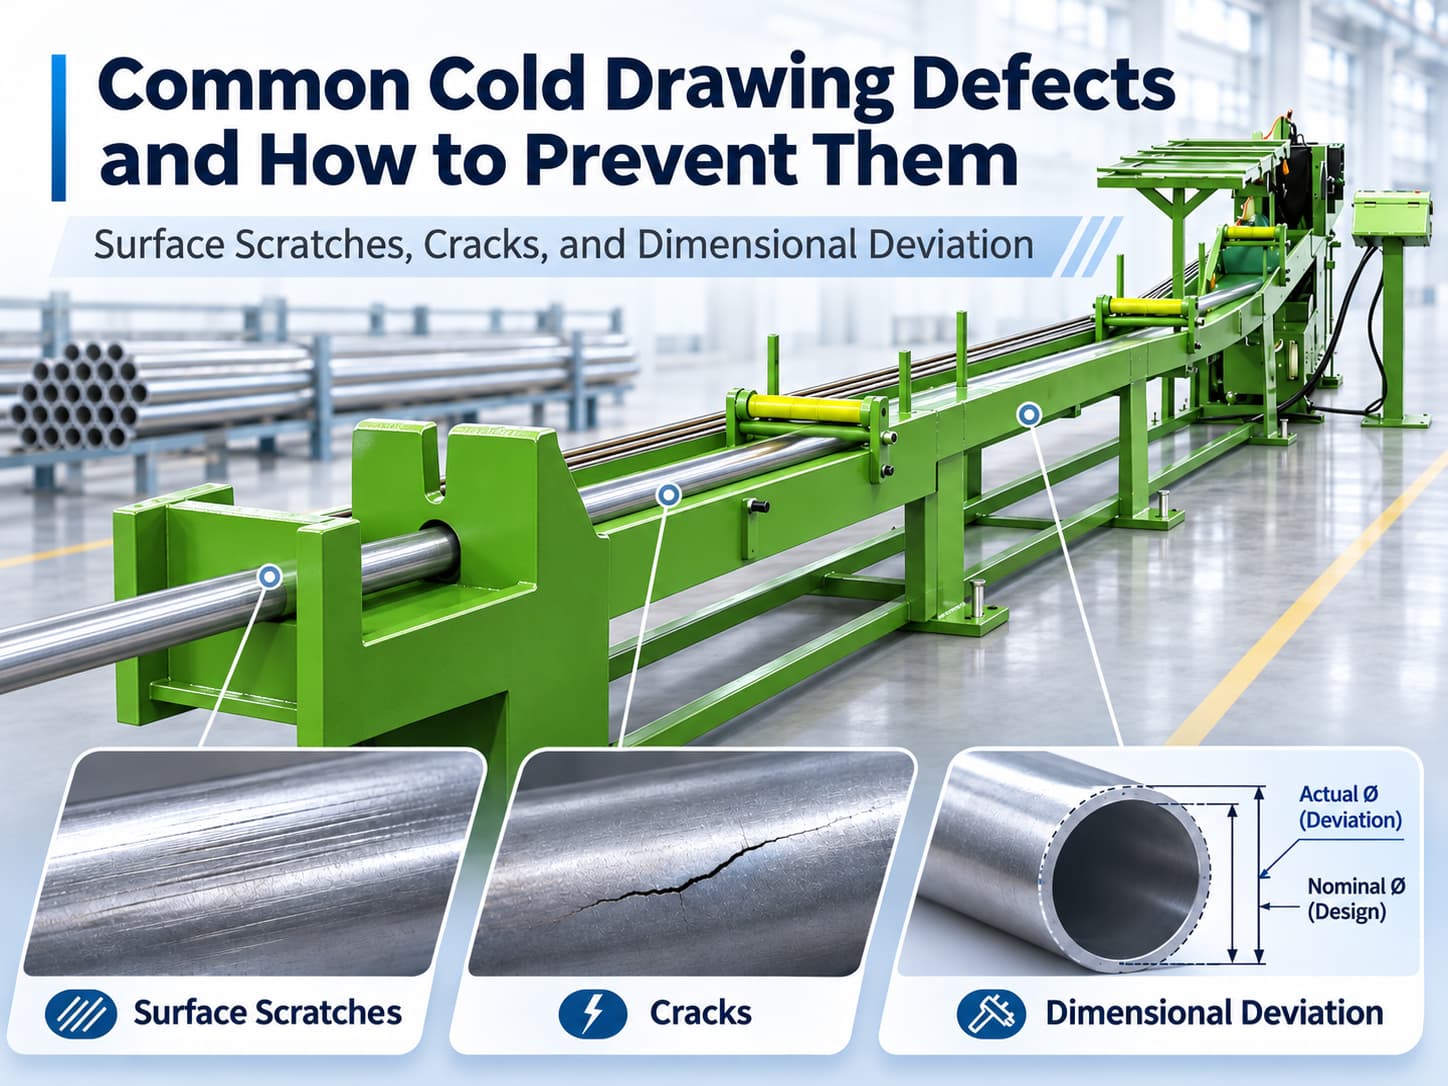
Yüzey çizikleri, çatlaklar ve boyutsal sapmalar, soğuk çekme işleminde sık görülen kusurlardır. Bunlar aşınmış çekme kalıpları, yetersiz yağlama, paso başına aşırı kesit azaltımı veya tutarsız giriş malzemesinden kaynaklanabilir.
Bu kusurlar yüzey kalitesini, boyutsal doğruluğu ve malzeme bütünlüğünü etkileyerek hurda oranlarını ve üretim maliyetlerini artırabilir.
Soğuk çekme kusurlarını önlemek için üreticiler, üretime devam etmeden önce kusur modelini belirlemeli, ilgili proses koşullarını incelemeli ve kök nedeni gidermelidir.
Bu rehber, üç yaygın soğuk çekme kusurunun nedenlerini, pratik sorun giderme yöntemlerini ve uygun işleme ekipmanının tutarlı üretim kalitesini nasıl destekleyebileceğini açıklamaktadır.
1. Bir Bakışta Yaygın Soğuk Çekme Kusurları
Soğuk çekme kusurları genellikle gözle muayene, boyut ölçümü ve malzeme testleriyle tespit edilebilir. Aşağıdaki tablo, üç yaygın sorunu ve üreticilerin öncelikle incelemesi gereken faktörleri özetlemektedir.
| Kusur | Tipik Belirtiler | Başlıca Nedenler |
|---|---|---|
| Yüzey Çizikleri | Boyuna izler, oluklar, yüzey sürtünme izleri | Yetersiz yağlama, kalıp hasarı, kirlenme |
| Çatlaklar | Yüzey yarılmaları, iç çatlaklar | Aşırı kesit azaltımı, yetersiz süneklik, malzeme kusurları |
| Boyutsal Sapma | Çap değişimi, ovallik, düzensiz et kalınlığı | Kalıp aşınması, eksen kaçıklığı, giriş malzemesi farklılıkları |
Farklı kusurların ortak etkenleri olabilir. Ancak üreticiler, en olası nedeni belirlemeden birden fazla proses parametresini değiştirmekten kaçınmalıdır.
2. Yüzey Çizikleri: Nedenleri Nelerdir ve Nasıl Önlenir?
Yüzey çizikleri genellikle çekme yönü boyunca çizgi veya oluk şeklinde görülür. Ürün görünümünü etkileyebilir ve sonraki talaşlı imalat, kaplama veya son işlem aşamalarında sorunlara yol açabilir.
Yaygın Nedenler
Yetersiz Yağlama
Yetersiz veya düzensiz yağlama, iş parçası ile çekme kalıbı arasındaki sürtünmeyi artırarak yüzeyde sürtünme izlerine neden olabilir.
Hasarlı Çekme Kalıpları
Çizik veya aşınmış kalıp yüzeyleri, çekilen malzemeye tekrarlayan izler aktarabilir.
Malzeme Kirlenmesi
Tufal, metal parçacıkları veya diğer yabancı maddeler malzeme ile kalıp arasında sıkışarak çekme sırasında yüzeye zarar verebilir.
Yüzey Çizikleri Nasıl Önlenir?
- Yağlayıcının kaplama düzeyini, uygunluğunu ve temizliğini kontrol edin.
- Çekme kalıplarını sürtünme izi, aşınma veya yüzey hasarı açısından inceleyin.
- Çekmeden önce giriş malzemesini temizleyin.
- Malzeme kılavuzlarını ve taşıma ekipmanlarını temas hasarı açısından kontrol edin.
3. Çatlaklar: Soğuk Çekme Sırasında Neden Oluşur?
Çatlaklar, malzeme işlem sırasında uygulanan deformasyonu veya gerilmeyi karşılayamadığında oluşur. Malzemeye ve çekme koşullarına bağlı olarak yüzeyde veya iç kısımda gelişebilir.
Yüzeysel çiziklerin aksine çatlaklar, malzeme bütünlüğünü bozabilir ve ürünün reddedilmesine yol açabilir.
Yaygın Nedenler
Paso Başına Aşırı Kesit Azaltımı
Büyük bir kesit azaltımı, çekme gerilmesini malzemenin mevcut deformasyon kapasitesinin üzerine çıkararak çatlama riskini artırabilir.
Yetersiz Malzeme Sünekliği
Soğuk işlem birçok metalin sertliğini artırır ve kalan sünekliğini azaltır. Deformasyon birden fazla pasoda birikirse ek çekme işlemi kırılmaya neden olabilir.
Uygunsuz Kalıp Geometrisi veya Malzeme Durumu
Uygun olmayan kalıp geometrisi, olumsuz malzeme akışı ve gerilme dağılımı oluşturabilir. Malzemede önceden var olan kusurlar da çekme sırasında görünür çatlaklara dönüşebilir.
Çatlaklar Nasıl Önlenir?
- Malzeme ve hedef boyutlar için uygun bir kesit azaltım planı oluşturun.
- Giriş malzemesini dikiş izleri, çatlaklar ve diğer kusurlar açısından inceleyin.
- Kalıp geometrisinin çekme gereksinimlerine uygun olduğunu doğrulayın.
- Malzemenin pekleşme davranışı gerektiriyorsa ara tavlamayı değerlendirin.
- Üretime devam etmeden önce çekme kuvvetindeki anormal artışları araştırın.
Paso Başına Kesit Azaltımı Nasıl Hesaplanır?
Kesit alanındaki azalma şu formülle hesaplanır:
- A0: Başlangıç kesit alanı
- Af: Son kesit alanı
- R: Kesit alanındaki yüzde azalma
Boru çekmede, metal kesit alanı hesaplanırken hem dış hem de iç boyutlar dikkate alınmalıdır.
4. Boyutsal Sapma: Çekme Hassasiyetindeki Tutarsızlığın Nedenleri Nelerdir?
Boyutsal sapma, bitmiş malzemenin çap, kesit geometrisi veya et kalınlığı için belirlenen toleransları karşılamaması durumudur.
Bu, özellikle talaşlı imalat, montaj ve endüstriyel bileşenlerde kullanılan hassas çubuk ve borular için önemlidir.
Yaygın Nedenler
Kalıp Aşınması
Çekme kalıbının aşınması, etkili şekillendirme boyutlarını zamanla değiştirerek üretim sırasında boyut farklılıklarına yol açabilir.
Takım Eksen Kaçıklığı
Çekme kalıbı, besleme yönü ve iç takımlar arasındaki eksen kaçıklığı, düzensiz deformasyona veya tutarsız boru et kalınlığına neden olabilir.
Tutarsız Giriş Malzemesi
Makine ayarları değişmese bile başlangıç malzemesinin boyut, geometri veya özelliklerindeki farklılıklar bitmiş ürünü etkileyebilir.
Boyutsal Doğruluk Nasıl İyileştirilir?
- Çekme kalıplarını inceleyin ve boyutlarını doğrulayın.
- Kalıp ile besleme ekseninin doğru hizalanmasını sağlayın.
- Çekmeden önce giriş malzemesini ölçün.
- Çekme koşullarını izleyin ve anormal değişiklikleri araştırın.
- Bitmiş boyutları belirlenmiş üretim aralıklarında ölçün.
Boru çekmede yalnızca dış çap yeterli değildir. Et kalınlığı, ovallik ve diğer belirtilen geometrik toleransların da kontrol edilmesi gerekebilir.
Boyutsal Doğruluk ile Doğrusallık Aynı mıdır?
Hayır. Boyutsal doğruluk kesitin boyutunu ve geometrisini tanımlarken, doğrusallık düz bir boyuna eksenden sapmayı tanımlar.
Bir ürün çap toleransını karşılasa bile sonraki aşamada doğrultma gerektirebilir.
Çekme, tavlama ve doğrultma koşullarının birbirini nasıl etkilediğine dair ayrıntılı açıklama için okuyun: Borular, tavlama ve düzeltme işleminden sonra neden tekrar bükülür?
5. Soğuk Çekme Sorun Giderme Kontrol Listesi
Üretim sırasında bir kusur ortaya çıktığında ilk adım, kusurun modelini belirlemek ve hangi proses koşulunun inceleneceğine karar vermektir.
Aşağıdaki kontrol listesi, operatörlerin gereksiz ekipman ayarlarından kaçınarak sorun gidermeye öncelik vermesine yardımcı olur.
| Gözlenen Sorun | İlk İnceleme Önceliği | Önerilen İşlem |
|---|---|---|
| Sürekli boyuna çizikler | Kalıp yüzeyi | Sürtünme izi veya hasar kontrolü yapın |
| Rastgele yüzey izleri | Yağlama ve malzeme temizliği | Kirleticileri giderin ve temas noktalarını inceleyin |
| Çekme sonrası çatlaklar | Kesit azaltım planı ve malzeme durumu | Paso başına kesit azaltımını ve sünekliği gözden geçirin |
| Tekrarlayan yüzey yarılmaları | Giriş malzemesi | Önceden var olan kusurları inceleyin |
| Çapta kademeli değişim | Kalıp aşınması | Kalıp boyutlarını ölçün ve inceleyin |
| Düzensiz boru et kalınlığı | Takım hizalaması ve giriş borusu geometrisi | Kalıbı, mandreli ve başlangıç boyutlarını kontrol edin |
| Partiler arasında tutarsız boyutlar | Giriş malzemesi ve proses kayıtları | Malzeme spesifikasyonlarını ve çekme parametrelerini karşılaştırın |
Hangi Üretim Verileri Kaydedilmelidir?
Tekrarlayan kusurlar için üreticiler şunları kayıt altına almalıdır:
- Malzeme kalitesi ve giriş boyutları
- Kalıp kimliği ve durumu
- Paso başına kesit azaltımı
- Yağlama koşulları
- Çekme hızı ve mevcut çekme kuvveti verileri
- Muayene sonuçları ve kusur konumu
Bu bilgilerin kaydedilmesi, üreticilerin münferit malzeme sorunlarını tekrarlayan takım veya proses sorunlarından ayırt etmesine yardımcı olur.
6. Doğru Ekipman Soğuk Çekme Kalitesini Nasıl İyileştirir?
Uygun soğuk çekme ekipmanı; kararlı malzeme beslemesini, kontrollü çekme koşullarını ve tekrarlanabilir üretimi destekler.
Ancak ekipman seçimi; malzeme özelliklerine, boyutsal gereksinimlere, kesit azaltım ihtiyaçlarına ve üretim hacmine göre yapılmalıdır.
Soğuk Çekme Makinesi
HOREN'in Soğuk Çekme Makineleri metal çubuk, boru ve tellerin işlenmesi için tasarlanmıştır.
Ürün yelpazesi, çubuk soğuk çekme makinelerini ve boru çekme makinelerini kapsar; belirli üretim gereksinimleri için farklı çekme konfigürasyonları mevcuttur.
Doğru seçilmiş bir çekme tezgâhı gerekli çekme kapasitesini sağlar; ancak boyutsal doğruluk ve yüzey kalitesi uygun kalıplara, yağlamaya ve giriş malzemesine de bağlıdır.
Otomatik Soğuk Çekme Makinesi
Daha yüksek hacimli üretime ihtiyaç duyan üreticiler için HOREN, Otomatik Soğuk Çekme Makineleri sunmaktadır.
HS serisi; malzeme yükleme, besleme, hidrolik itici uç, çekme ve boşaltma işlemlerini PLC kontrollü otomasyonla entegre eder.
Bu sistemler özellikle yuvarlak, kare ve altıgen profilli uygun çubuk çekme uygulamaları için uygundur.
Otomasyon, tekrarlayan manuel taşımayı azaltır ve üretim tutarlılığını destekler; ancak uygun olmayan takım veya malzeme koşullarından kaynaklanan kusurları tek başına ortadan kaldırmaz.
Çoklu Silindirli Yatay Doğrultma Makinesi
Soğuk çekmeden sonra bazı ürünlerin nihai doğrusallık gereksinimlerini karşılamak için doğrultulması gerekebilir.
HOREN'in Çoklu Silindirli Yatay Doğrultma Makineleri uygun borular, çubuklar ve teller için sonraki aşamada düzeltme sağlar.
Doğrultma, yüzey çiziklerine, çatlaklara veya tolerans dışı kesit boyutlarına bir çözüm olarak değil, ayrı bir son işlem olarak ele alınmalıdır.
Hangi Ekipmanı Değerlendirmelisiniz?
| Üretim Gereksinimi | Önerilen Ekipman |
|---|---|
| Metal çubuk veya boruların kontrollü boyut küçültülmesi | Soğuk Çekme Makinesi |
| Otomatik malzeme taşıma ile yüksek hacimli üretim | Otomatik Soğuk Çekme Makinesi |
| Çekme veya diğer işlem aşamalarından sonra doğrusallığın iyileştirilmesi | Çoklu Silindirli Yatay Doğrultma Makinesi |
Ekipman seçmeden önce üreticiler malzeme kalitesini, başlangıç ve son boyutları, gerekli toleransları, üretim kapasitesini ve sonraki işlem gereksinimlerini netleştirmelidir.
7. Sıkça Sorulan Sorular
Çekme hızını düşürmek soğuk çekme kusurlarını önler mi?
Her zaman değil. Daha düşük çekme hızı belirli sürtünme, yağlama veya sıcaklık koşullarında yardımcı olabilir; ancak hasarlı kalıpları, uygun olmayan kesit azaltım planlarını veya malzemede zaten var olan kusurları düzeltemez. Hızı ayarlamadan önce kök neden belirlenmelidir.
Üreticiler çekme kalıbını ne zaman değiştirmelidir?
Tekrarlayan yüzey izleri, çekme kuvvetinde anormal değişiklikler veya boyutsal kayma görüldüğünde çekme kalıbı incelenmelidir. Değiştirme veya yenileme kararı; aşınma derecesine, kalıbın durumuna ve gerekli üretim toleranslarını hâlâ karşılayıp karşılayamadığına bağlıdır.
HOREN Industrial ile Soğuk Çekme Kalitesini Artırın
Soğuk çekme kusurlarını önlemek; uygun takımlar, tutarlı proses kontrolü ve malzeme ile üretim gereksinimlerine uygun ekipman gerektirir.
HOREN Industrial, metal işleme uygulamaları için soğuk çekme makineleri, otomatik soğuk çekme makineleri ve çoklu silindirli doğrultma makineleri sunmaktadır.
İster yeni bir üretim hattı planlıyor ister mevcut soğuk çekme prosesinizi iyileştiriyor olun, ekibimiz malzeme spesifikasyonları, işleme koşulları ve üretim kapasitesine göre ekipman gereksinimlerinizi değerlendirmenize yardımcı olabilir.
Ekipmanlarımızı Keşfedin HOREN ile İletişime Geçin